Získať cenovú ponuku
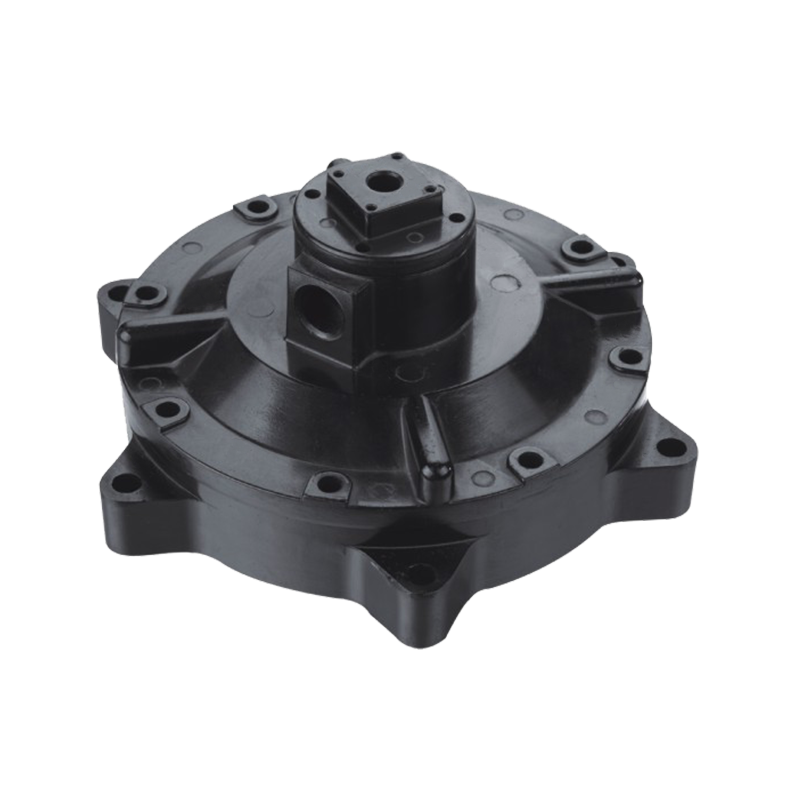
Opracovaný hliníkový kryt motora neprejde testom tesnosti pri 1,5 baru po 40 sekundách. Zliatina bola v špecifikácii, teplota formy bola v rozmedzí a odliatok vyzeral pred opracovaním bezchybne. Príčinou bol plyn: vzduch, ktorý vnikol do dutiny s kovom a nemal kam ísť, keď časť stuhla.
Technológia vákuového liatia je odpoveďou na túto poruchu a jej výhody sa dajú najľahšie posúdiť z hľadiska výroby: miera šrotu, miera úniku a to, čo smiete robiť s dielom po odliatí.
Prvý záver: evakuáciou dutiny formy pred a počas výstrelu zníži vákuové liatie zachytený plyn na zlomok úrovní konvenčného vysokotlakového liatia (HPDC). Táto jedna zmena prináša väčšinu výhod: menej defektov pórovitosti plynu, tlakotesné odliatky, praktický spôsob tepelného spracovania a zvárania T6, tenšie steny, čistejšie povrchy ako odliatok a nižšie náklady na akceptovaný diel. Kompromisom je zložitosť nástrojov: utesnené matrice, vákuové ventily a disciplinovaná údržba.
V bežnom stroji so studenou komorou je dutina plná vzduchu pri atmosférickom tlaku, keď piest začne svoj rýchly výstrel. Kov vstupuje do brány rýchlosťou 30-60 m/s a vzduch má niekoľko milisekúnd na to, aby unikol cez otvory, ktoré sú zvyčajne hlboké 0,1-0,2 mm. Vetracie otvory prebleskujú alebo sa upchávajú zvyškami separačného prostriedku a všetko, čo zostane, sa stáva plynovou pórovitosťou.
Vákuový systém pridáva do formy ventil, ktorý spája dutinu s vákuovou nádržou. Dutina sa odčerpá počas pomalého výstrelu, pred spustením rýchleho výstrelu, a ventil sa zatvorí, keď príde kovová predná časť. Intenzifikácia potom prebieha presne ako pri bežnom zábere.
Spoločné sú dve úrovne. Vákuové systémy vytiahnu dutinu na približne 200-500 mbar absolútnych a hlavne podporujú vetracie otvory. Vysokovákuové systémy dosahujú 50-100 mbar a sú verziou, ktorá mení, na čo je možné odliatok použiť. O tom, či to funguje, rozhodujú dva detaily: úroveň vákua sa musí merať na matrici, nie na čerpadle, pretože opotrebované tesnenie skrýva problém; a podtlak nenahradzuje odvzdušňovanie, znižuje množstvo vzduchu, ktoré musia prieduchy prechádzať, čo znižuje záblesky a upchávanie.
| Parameter | Konvenčné HPDC | Vákuové | Vysokovákuové tlakové liatie |
|---|---|---|---|
| Tlak v dutine pred naplnením | približne 1000 mbar | 200-500 mbar | 50-100 mbar |
| Obsah plynu v odliatku | 10-20 cm³/100 g | 5-10 cm³/100 g | 2-5 cm³/100 g |
| Typická hrúbka steny | 2,0-3,0 mm | 1,5-2,5 mm | 1,2-1,8 mm |
| Tepelné spracovanie T6 | nepraktické, pľuzgiere | obmedzené | uskutočniteľné na vhodných zliatinách |
| Tlaková tesnosť | často potrebuje impregnáciu | zvyčajne prijateľné | spoľahlivo tesné |
| Relatívne náklady na kocky | základná línia | plus 5-15% | plus 10-25% |
| Zameranie na údržbu | prieduchy, uvoľňovací prostriedok | tesnenia, ventil | tesnenia, ventil, vacuum monitoring |
Rezanie vzduchu v dutine neodstráni každý pór; zmrašťovacia pórovitosť zo zlej tepelnej rovnováhy je samostatný problém. Odstraňuje veľké, nepravidelné plynové póry, ktoré spôsobujú väčšinu odmietnutí, a ktoré sa objavujú na piatich miestach.
Obsah plynu v dobre kontrolovanom vysokovákuovom výstrele zvyčajne klesá z 10-20 cm³ na 100 g kovu na 2-5 cm³ a hustota stúpne približne o 1-2%. Miera rádiografických odmietnutí sleduje rovnaký trend.
Kryty, telesá ventilov, kryty batérií a olejové vane sa posudzujú podľa miery úniku, nie podľa vzhľadu. Konvenčné odliatky často potrebujú impregnáciu živicou, čo pridáva krok a riziko zlyhania závislé od teploty. Vákuové odliatky zvyčajne držia tlak pri odlievaní, takže skúška tesnosti skôr overuje ako opravuje.
Ošetrenie roztokom T6 pri asi 500 °C spôsobuje expanziu zachyteného plynu a konvenčné tlakové odlievanie pľuzgierov. S obsahom plynu v nízkych jednociferných číslach môžu byť vhodné konštrukčné zliatiny tepelne spracované a zvárané MIG, TIG alebo laserom s prijateľným rastom pórov.
Nižší protitlak zo zachyteného vzduchu umožňuje kovu predvídateľnejšie vyplniť tenké časti, takže steny s hrúbkou 1,2 až 1,8 mm nahradia steny s hrúbkou 2,5 až 3,0 mm. Obrábaný materiál a hmotnosť klesajú a menej dier na povrchu znamená menej pľuzgierov po práškovom lakovaní alebo eloxovaní.
Zisk nie je lacnejšia strela, je to lacnejšia dobrá časť. Miera zmetkovitosti závodov bežne klesá z 5 – 8 % na 1 – 3 %, a keďže defekty sa zachytia skôr pri röntgenovej skúške alebo pri skúške netesnosti ako po CNC obrábaní, hodnota straty na odmietnutý kus prudko klesá.
Vákuové liatie sa oplatí tam, kde sú steny tenké, geometria je zložitá alebo diel musí držať tlak alebo prežiť tepelné spracovanie. V knihe objednávok dominujú tri skupiny.
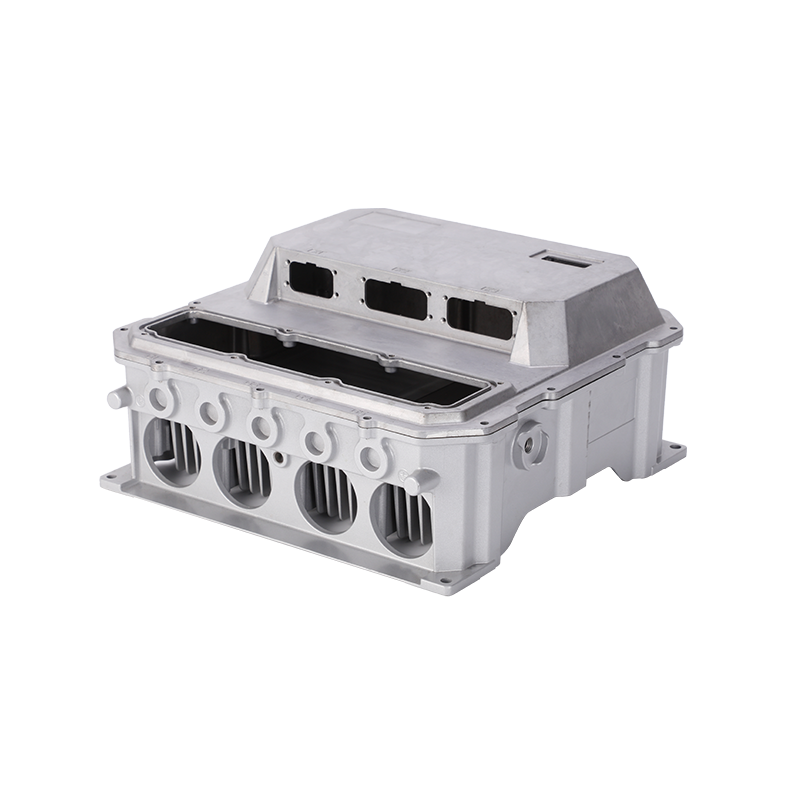
Kryty kombinujú veľkú projektovanú plochu, tenké steny, tesniace príruby a prísne limity netesnosti. Pórovitosť na prírube alebo zvarovom šve je skôr bezpečnostným problémom ako kozmetickým problémom. Dizajnovú stránku pokrýva naša poznámka na ako kryty a kryty batérií prispievajú k bezpečnosti nových energetických vozidiel .
 Kryt a kryt batérie pre nový energetický/elektrický automobil Kryt a kryt batérie pre nový energetický/elektrický automobil Zobraziť produkt →
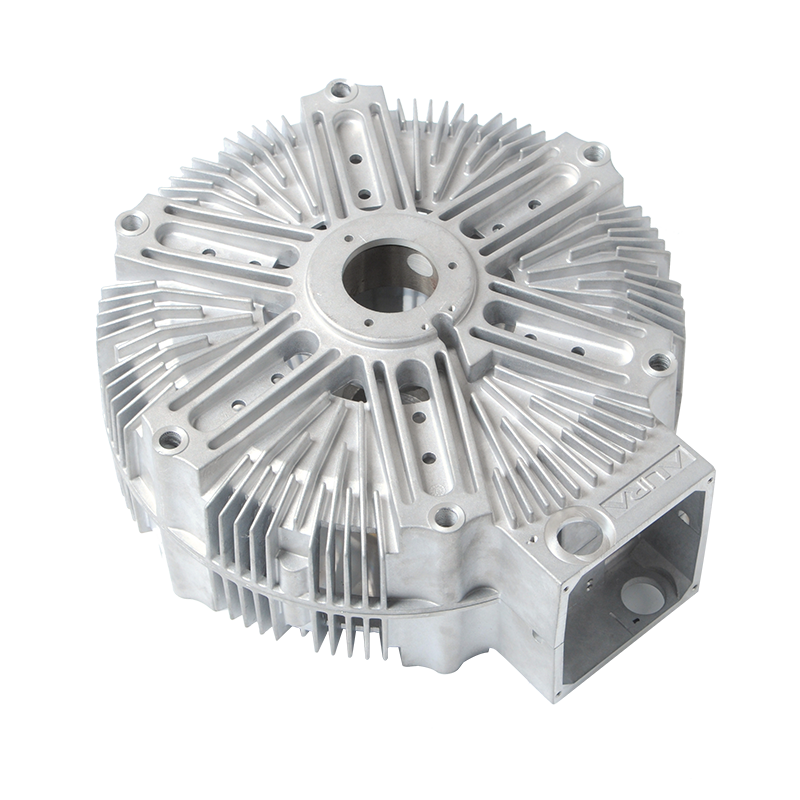
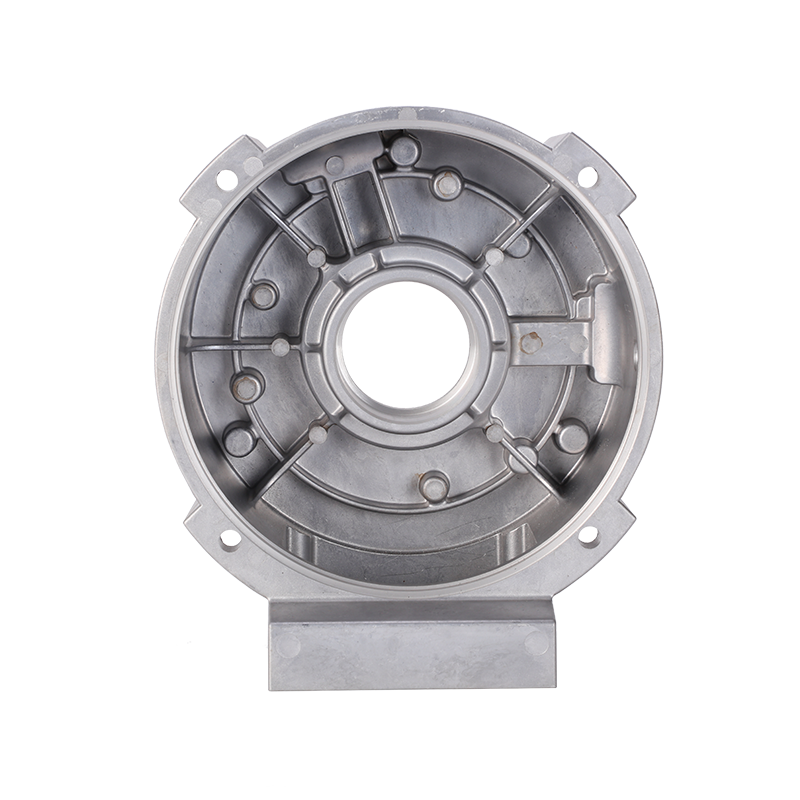
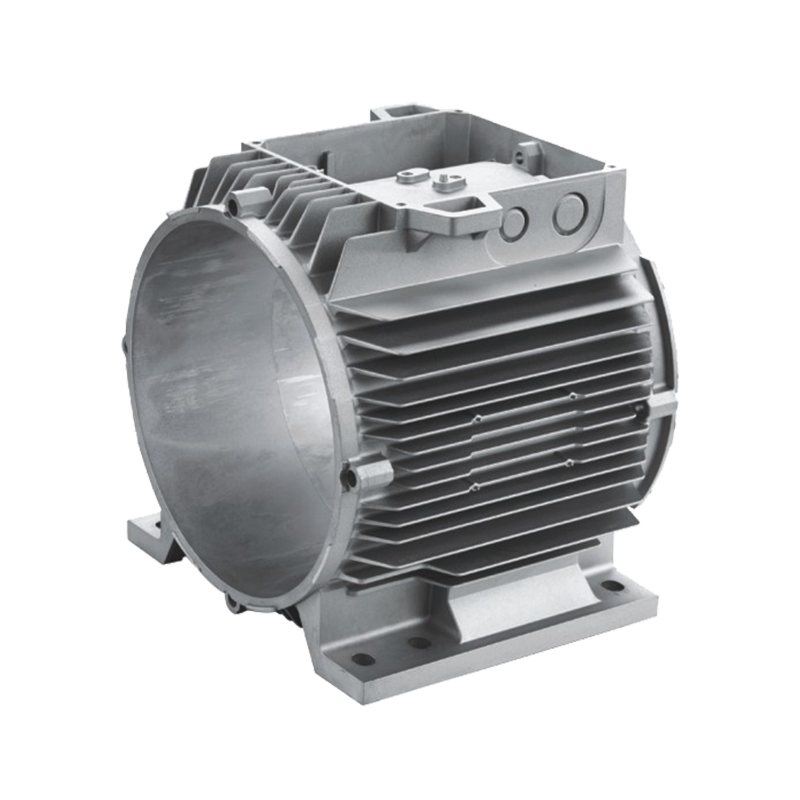
Tieto časti musia udržiavať ložiskové sedlá sústredné, odvádzať teplo a často integrovať chladiace kanály. Hustší kov okolo sediel ložísk a tesniacich plôch znižuje prídavok na obrábanie a odpad po obrábaní.
 Teleso elektromotora Rám statora Hliníkové tlakové liatie Teleso elektromotora Rám statora Hliníkové tlakové liatie Zobraziť produkt →
Kryty a chladiče LED, prevodové a zdvíhacie komponenty, ovládacie ventily a pneumatické časti majú rovnakú logiku: tenšie steny, menej dier po potiahnutí, lepšia tesnosť tlaku.
Indikatívne rozdelenie práce s pomocou vákua a práce s vysokým vákuom v zmiešanej knihe objednávok pre automobilový a priemyselný priemysel.
Kupujúci, ktorí považujú vysávač za univerzálny upgrade, zvyčajne platia za nástroje, ktoré nemôžu použiť. Stojí za to mať jasno v hraniciach.
Proces sa realizuje iba vtedy, ak to špecifikácia nákupu podporuje. Do ankety sa oplatí napísať štyri body.
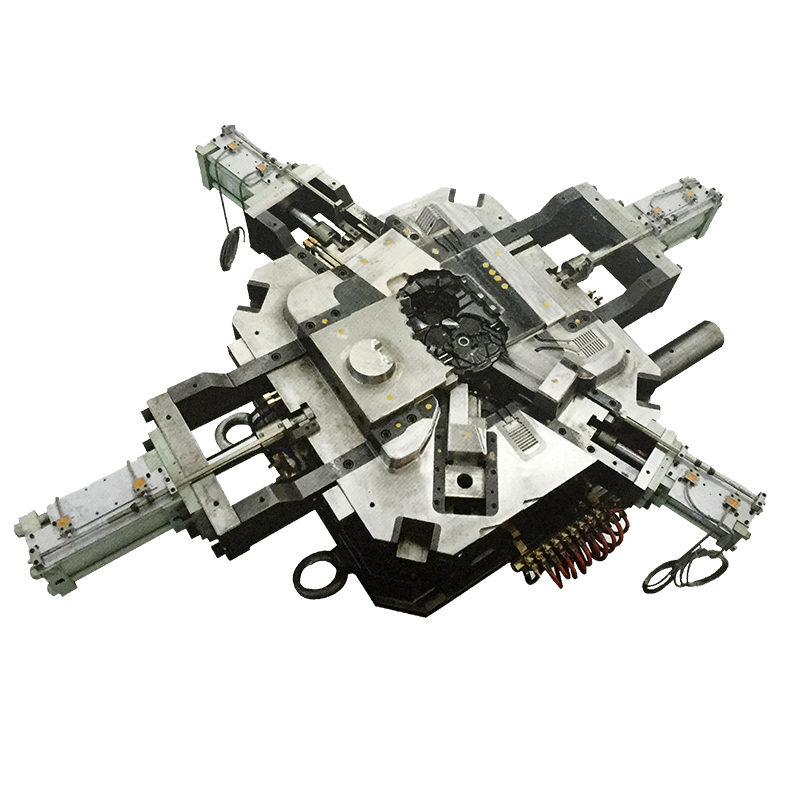
Ningbo Jieda Molding & Machine vyrába hliníkové a zinkové matrice a odlieva diely vo svojom závode v Beilune s vlastným CNC obrábaním, práškovým lakovaním a eloxovaním, certifikáciou IATF16949 a strojmi so studenou komorou od 200 t do 1 600 t. Plesňová strana tohto reťazca je miestom, kde sa vákuový program vyhráva alebo prehráva.
 Vysokotlakové formy na tlakové liatie hliníka Vysokotlakové formy na tlakové liatie hliníka Zobraziť produkt →
Môžete si prečítať viac o spoločnosť a jej prevádzka tlakového liatia ak potrebujete skontrolovať kapacitu alebo vhodnosť vybavenia.
Nie. Odlievanie s pomocou vákua využíva mierny podtlak, zvyčajne 200-500 mbar, hlavne na pomoc prieduchov. Vysokovákuové liatie stiahne dutinu na 50-100 mbar a je to verzia, ktorá robí tepelné spracovanie, zváranie a spoľahlivú tlakovú tesnosť realistickou. Keď dodávateľ uvádza vákuové liatie, požiadajte o nameraný tlak v dutine.
Štandardné zliatiny Al-Si ako A380 alebo ADC12 získavajú hlavne na šrotovnosti a kvalite povrchu. Oveľa viac získavajú konštrukčné zliatiny s nízkym obsahom železa a kontrolovaným mangánom, používané na tenkostenné a tepelne spracovateľné diely; sú dôvodom, prečo boli vyvinuté systémy s vysokým vákuom. Zliatiny zinku je možné odlievať aj vo vákuu, ale výhoda je menšia, pretože zinok ľahšie tečie.
Nie. Znižuje pravdepodobnosť veľkých plynových pórov, ale stále sa vyskytujú zmršťovacie póry, studené uzávery a inklúzie. Väčšina programov vykonáva odber vzoriek röntgenovým žiarením plus 100 % testovanie netesnosti na tlakotesných častiach a namiesto toho používa vákuový protokol na preukázanie stability procesu.
Ak diel musí držať tlak, musí byť tepelne spracovaný alebo zváraný, zvyčajne áno; alternatívou je iný proces alebo krok impregnácie. V prípade jednoduchej, hrubostennej, netlakovej časti sa dodatočných 10 – 25 % nákladov na matricu len zriedka vráti.
Výhodou vákuového liatia nie je jedna vlastnosť. Je to zmena v tom, čo môže proces sľubovať: odliatok, ktorý udrží tlak, prežije cyklus tepelného spracovania, akceptuje povlak bez pľuzgierov a dosiahne obrábanie s predvídateľnou mierou zmetkov. Ak sa vaša ďalšia časť posudzuje podľa testu tesnosti alebo požiadavky na únavu, táto zmena stojí za to zaplatiť. Ak ide o zátvorku, pravdepodobne nie.
Ste pripravení Spolupracovať S Jiedou?
* Váš e -mail je u nás v bezpečí, nemáme spam.
Výrobky
Kontaktné informácie
nbjd011@126.com
+86-574-86115705
Č. 58 Mold Road, Daqi Technology Industrial Zone, okres Beilun, Ningbo