Získať cenovú ponuku
Keď technik nákupu prinesie nový hliníkový diel do lisovne, prvou praktickou otázkou nie je, ktorý proces odlievania je teoreticky „lepší“. Ide o to, či vysokotlakové liatie alebo nízkotlakové liatie môže dosiahnuť cieľovú cenu dielu, hrúbku steny a limity pórovitosti pri požadovanom ročnom objeme. Krátka odpoveď: správny proces je ten, ktorý zodpovedá knihe objednávok. Vysokotlakové liatie dominuje tam, kde čas cyklu a opakovateľnosť rozmerov znižujú náklady v meradle. Nízkotlakové liatie vyhráva tam, kde plynotesnosť, tepelná spracovateľnosť a mechanická integrita záleží viac ako na rýchlosti.
Pri vysokotlakovom odlievaní sa roztavený hliník vstrekuje do kalenej oceľovej formy pri tlakoch oveľa vyšších ako pri nízkotlakových systémoch. Rýchlosť vstrekovania je extrémne rýchla, čím sa dutina vyplní takmer okamžite. Táto rýchlosť vytvára dva efekty.
Po prvé, vytvára vynikajúcu povrchovú úpravu a úzke rozmerové tolerancie. Po druhé, umožňuje veľmi tenké steny, často až do 0,5 mm, čo je hlavnou výhodou pre ľahké automobilové a elektronické diely. Doba cyklu môže byť len 30 až 90 sekúnd, vďaka čomu je proces vysoko produktívny pre série merané v desiatkach tisíc dielov za rok.
Kompromisom je pórovitosť. Rýchle vstrekovanie zachytáva vzduch a plyn vo vnútri odliatku. To môže zhoršiť mechanické vlastnosti a plynotesnosť. Z tohto dôvodu mnohé vysokotlakové odliatky vyžadujú impregnáciu alebo iné tesniace kroky predtým, než sa môžu použiť v kvapalinových alebo tlakových aplikáciách.
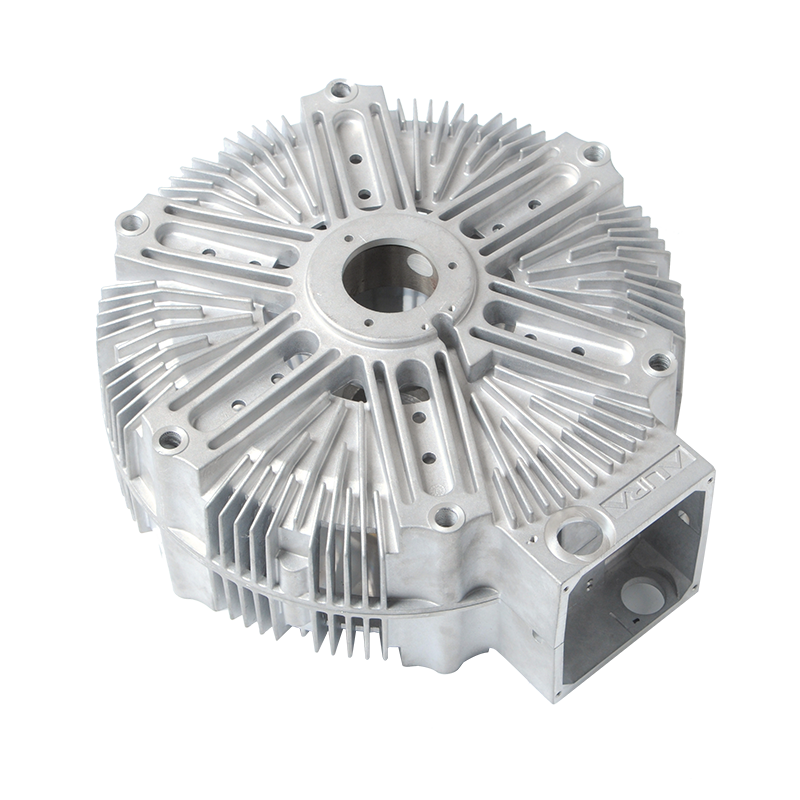
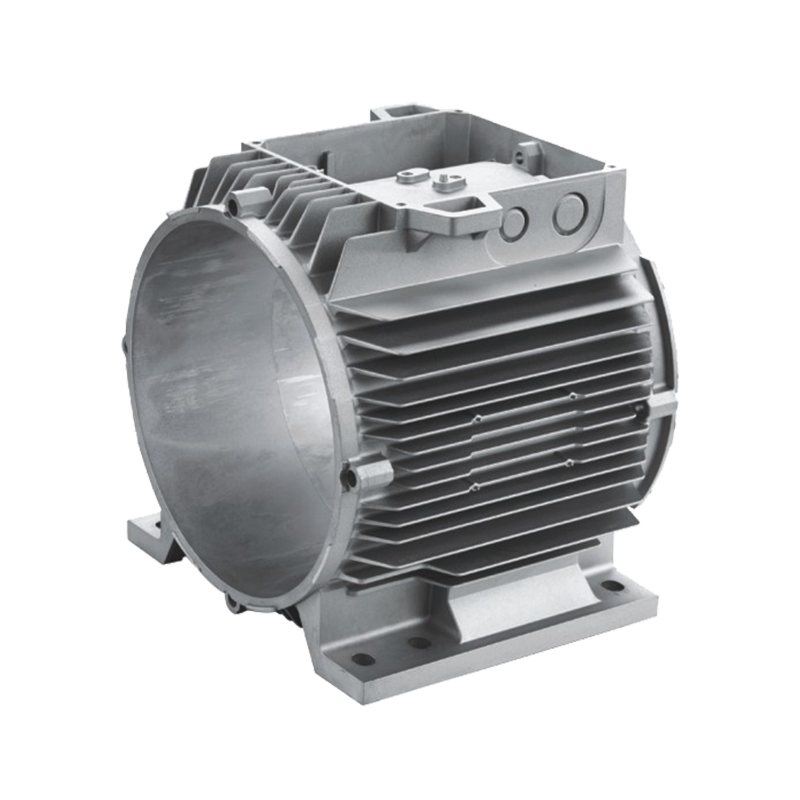
Kryty automobilových motorov, kryty batérií a kryty LED žiaroviek sú klasickými príkladmi dielov, pri ktorých si vysokotlakové liatie zarába.
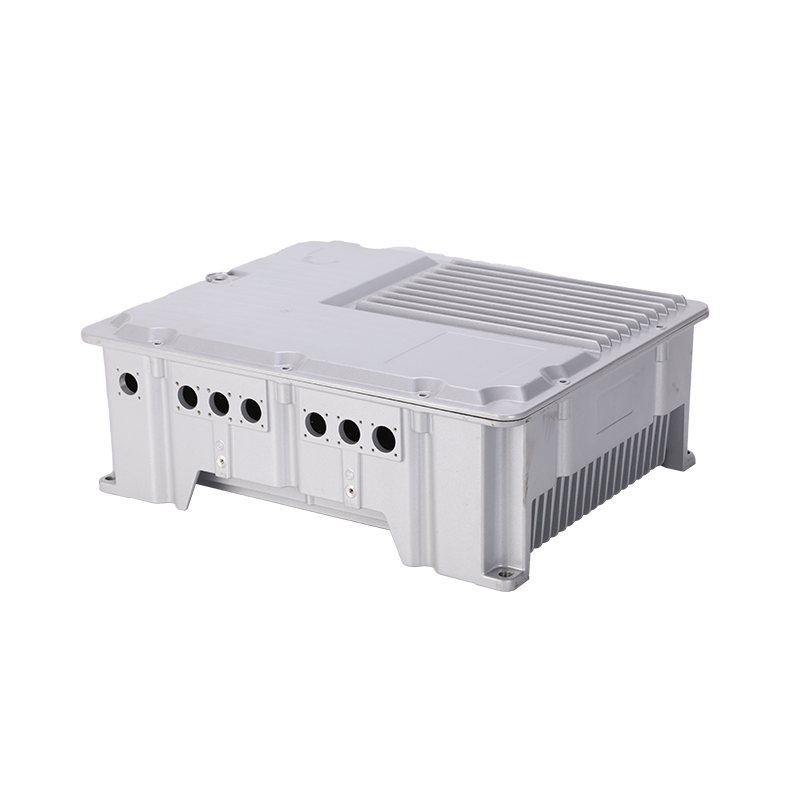
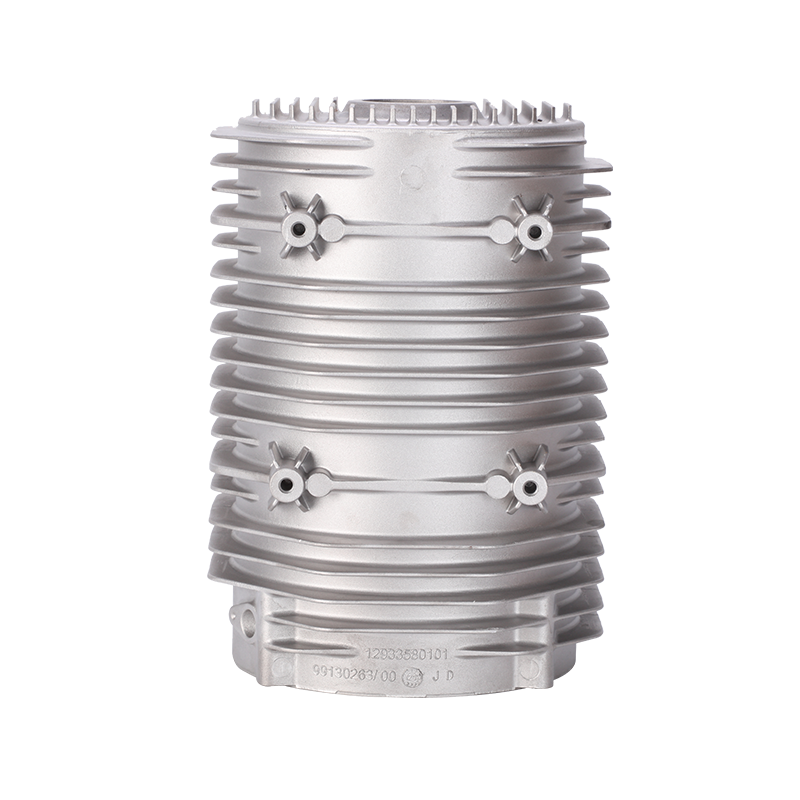
 Teleso motora z vysokotlakového hliníka odlievaného pod tlakom Tento kryt motora je vhodný pre aplikácie vyžadujúce ochranu a podporu vnútorných komponentov motora. Jeho konštrukcia z hliníkovej zliatiny pomáha zlepšiť účinnosť motora a životnosť, vďaka čomu je spoľahlivou voľbou pre použitie v automobiloch. Zobraziť produkt →
Nízkotlakové liatie používa oveľa jemnejšiu plniacu silu. Stlačený vzduch pri tlaku 0,3 až 1,5 bar tlačí roztavený kov z utesneného téglika nahor cez stúpačku do formy. Kov stúpa pomaly, čo udržuje tok stabilný a turbulencie nízke.
Táto stabilná výplň dáva nízkotlakovým odliatkom povesť štrukturálnej spoľahlivosti. Pretože kov je tlačený zospodu, matrica sa plní zdola nahor a dochádza k tuhnutiu spôsobom, ktorý umožňuje nepretržité privádzanie zmršťovania. Pórovitosť je výrazne nižšia. Mechanické vlastnosti, najmä ťažnosť a únavová pevnosť, sú lepšie ako typické vysokotlakové odliatky.
Nízky tlak je tiež prirodzenou voľbou, keď musí byť dielec tepelne spracovaný. Pretože odliatok má menej plynových vreciek, hliník môže reagovať na temperovanie T6 bez pľuzgierov alebo vnútorného poškodenia. Nevýhodou je rýchlosť: časy cyklu sa pohybujú od 5 do 15 minút a matrice neprežijú toľko výstrelov ako vysokotlakové matrice.
To je dôvod, prečo je nízkotlakové liatie vybrané pre veľké hrubostenné diely, konštrukčné komponenty zavesenia kolies a kolesá, kde pevnosť a spoľahlivosť prevažujú nad výkonom.
Nasledujúca tabuľka sumarizuje prevádzkové rozdiely, ktoré sú najdôležitejšie pri rozhodovaní o cenových ponukách a nástrojoch.
| Parameter | Vysokotlakové liatie | Nízkotlakové liatie |
|---|---|---|
| Plniaci tlak | 14–70 MPa | 0,3 až 1,5 baru |
| Typický čas cyklu | 30 – 90 s | 5 – 15 min |
| Zomrieť život | 50 000 – 100 000 výstrelov | 20 000 – 50 000 výstrelov |
| Minimálna hrúbka steny | 0,5–1,0 mm | 2,0–3,0 mm |
| Úroveň pórovitosti | Vyššie | Nízka |
| Plynotesnosť | Často potrebuje impregnáciu | Prirodzene lepšie |
| Tepelné spracovanie | Obmedzené | Kompatibilné s T6 |
| Investície do vybavenia | Približne 4× nízky tlak | Nízkaer initial cost |
Ročný objem je prvým filtrom. Keď prognóza dosiahne približne 50 000 až 100 000 kusov ročne, vysokotlakové liatie zvyčajne prináša najnižšie jednotkové náklady. Matrica sa rýchlo amortizuje a rýchly cyklus skracuje prácu a hodiny stroja. Pod touto hranicou sa náklady na vysokotlakovú matricu nemusia vyplatiť.
Hrúbka steny je druhý filter. Tenkostenné, rovnomerné časti sú domácim trávnikom pri vysokotlakovom odlievaní. Časti s hrubými časťami, hlbokými rebrami alebo nerovnomerným rozložením stien sú vhodnejšie pre nízky tlak, pretože pomalšie plnenie umožňuje rovnomerné zmršťovanie podávania kovu.
Tretím filtrom je tolerancia. Vysokotlakové liatie do formy zaisťuje tesnú opakovateľnosť rozmerov v rámci celého odlievania. Nízky tlak vytvára menšie zvyškové napätie, ale rozmerová stabilita závisí viac od tepelnej kontroly matrice.
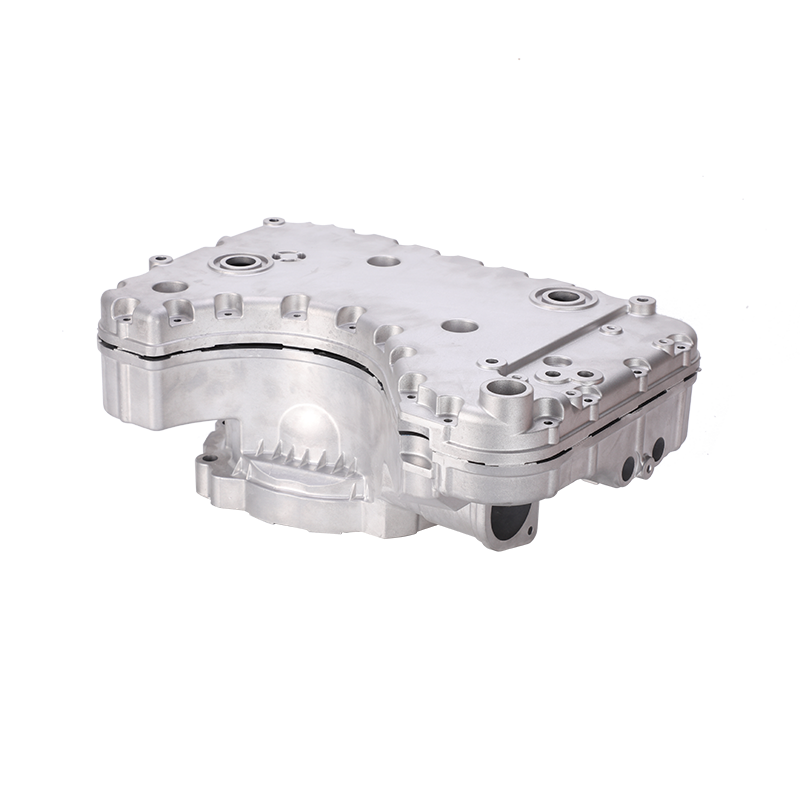
Kryty batérií pre elektrické vozidlá ilustrujú tieto možnosti. Potrebujú tenké steny na úsporu hmotnosti, vysokú rozmerovú opakovateľnosť pri montáži a dostatočnú mechanickú pevnosť na ochranu buniek. V praxi sa vyrábajú vysokotlakovým liatím vo veľkých objemoch.
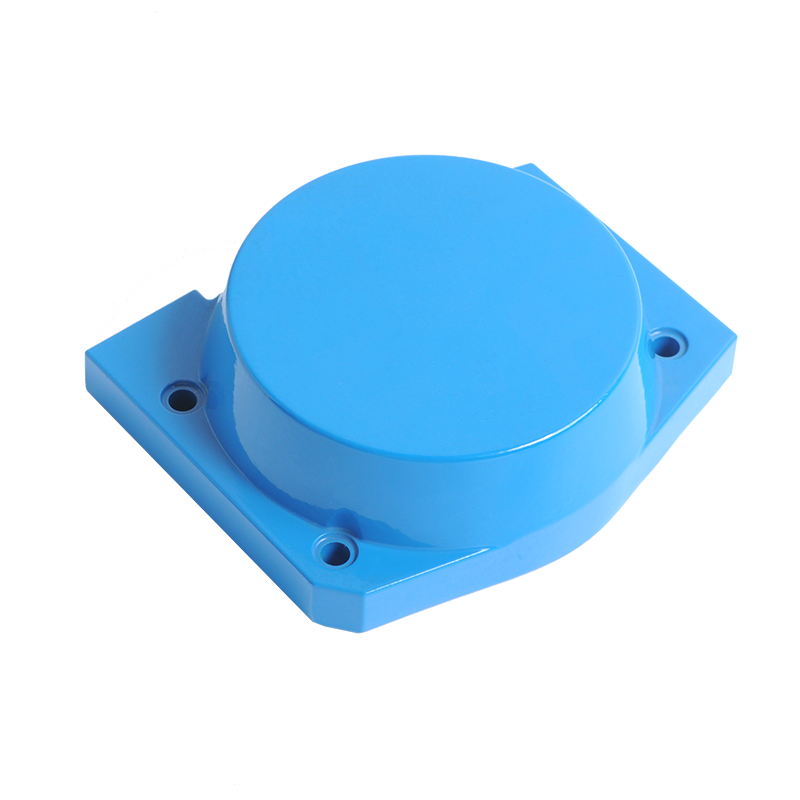
 Kryt a kryt batérie z hliníkového tlakového odliatku pre elektrické vozidlá Tento kryt batérie ponúka vysokú pevnosť, tesnenie a odvod tepla, čo je rozhodujúce pre ochranu článkov. Jeho ľahká konštrukcia a jednoduchá inštalácia podporujú efektívnu montáž a údržbu EV. Zobraziť produkt →
Pre hlbší pohľad na porovnanie metód odlievania hliníka si pozrite naše vysvetlenie liatie do piesku, tlakové liatie a investičné liatie .
Je ľahké porovnať cenovky dvoch strojov, ale o projekte rozhodujú celkové náklady na odliatok. Vysokotlakový stroj na tlakové liatie môže stáť približne štyrikrát toľko ako nízkotlakový systém, no tento rozdiel sa vyparí, keď sa rozloží na státisíce výstrelov.
Náklady na matricu sledujú podobnú krivku. Vysokotlakové matrice sú vyrobené z kalenej nástrojovej ocele a majú kratšiu životnosť v mierke. Nízkotlakové matrice sú ľahšie a lacnejšie, vďaka čomu sú atraktívne pre skúšobné prevádzky alebo vývoj produktov. Ak sa dizajn dielu stále mení, nízkotlaková skúška matrice poskytuje viac priestoru na opakovanie bez toho, aby ste sa museli zaviazať k plne drahému nástroju.
Sekundárne operácie tiež nakláňajú váhu. Diely s plynovou pórovitosťou môžu pri obrábaní viac odmietať alebo pri tlakových skúškach presakovať. Nízkotlakové odliatky majú tendenciu byť strojové čistšie a vyžadujú menej impregnácie. Pre komponenty, ktoré sú neskôr práškovo lakované alebo eloxované, kvalita povrchu začína v procese odlievania, nie v dokončovacej linke.
Nie bez zmeny ekonomiky. Rovnaká geometria môže byť často vyrobená oboma procesmi, ale čas cyklu, úroveň pórovitosti a profil hrúbky steny sa budú líšiť. Nízky tlak môže nahradiť vysoký tlak, keď objem dielu klesne a dizajn sa namiesto priepustnosti zameriava na pevnosť a nepriepustnosť.
Vysokotlakové liatie je silnejším kandidátom. Vysoká rýchlosť vstrekovania vyplní tenké časti rýchlo predtým, ako kov stuhne. Nízky tlak by sa ťažko dostal k veľmi tenkým, dlhým rebrám bez použitia vyšších tlakov alebo pridania vodiacich líšt.
Iba ak sú náklady na nástroje zdieľané v rámci programu. Pre malé dávky ponúka nízky tlak lacnejšiu matricu a jednoduchšie nastavenie stroja. Kompromisom je pomalšia výroba, ale s nižšími počiatočnými investíciami.
áno. Ak sú bublinky plynu blízko povrchu, práškový náter môže počas vytvrdzovania vytvárať pľuzgiere. Nízkotlakové odliatky alebo vysokotlakové odliatky, ktoré dostávajú impregnáciu, sú bezpečnejšou voľbou, keď sa plánuje ťažká povrchová úprava.
Vyberte si vysokotlakové liatie, keď je váš ročný objem vysoký, hrúbka sekcie je tenká a rovnomerná a kritická je opakovateľnosť rozmerov. Nízkotlakové liatie zvoľte vtedy, keď plynotesnosť, tepelné spracovanie a štrukturálna spoľahlivosť prevažujú nad rýchlosťou cyklu alebo keď výrobná séria stále rastie.
Najlepším zdrojom dôvery je praktická diskusia so skúseným partnerom na tlakové liatie. Zistite, ako sa ich súprava vybavenia, skúsenosti s nástrojmi a možnosti dokončovania zhodujú s vašou rodinou dielov. Vďaka jasným údajom o objemoch a konštrukčných obmedzeniach sa výber medzi vysokým a nízkym tlakom stáva jednoduchým technickým výpočtom.
Ste pripravení Spolupracovať S Jiedou?
* Váš e -mail je u nás v bezpečí, nemáme spam.
Výrobky
Kontaktné informácie
nbjd011@126.com
+86-574-86115705
Č. 58 Mold Road, Daqi Technology Industrial Zone, okres Beilun, Ningbo