Získať cenovú ponuku
Práškové lakovanie prežije na tlakovom liatí hliníka, keď sa zoradia tri veci: hustá koža bez odhalenej pórovitosti, konverzný povlak, ktorý skutočne spája, a harmonogram vytvrdzovania prispôsobený zliatine a hrúbke steny. Získajte všetky tri a 70 µm polyesterová fólia vydrží 1 000 hodín neutrálneho soľného spreja. Chyba jedna, zvyčajne predbežná úprava na časti s povrchovou pórovitosťou a ten istý prášok sa v priebehu niekoľkých stoviek hodín uvoľní.
To je stručná odpoveď. Pre kupujúcich záleží viac na dlhšej verzii, pretože práškové lakovanie sa často uvádza ako jedna riadková položka, „čierna, matná, 60 až 80 µm“, pričom žiadna z premenných nerozhoduje, či povrchová úprava prežije tri zimy alebo tri týždne. Nasleduje to, čo ovláda zosielač, čo ovláda natierač a kde sa títo dvaja stretávajú v objednávke.
Práškové lakovanie je suchý proces. Pištoľ nabíja polyesterové alebo epoxy-polyesterové častice, uzemnená časť ich vtiahne a pec ich roztaví do súvislého filmu. Priľnavosť pochádza z dvoch mechanizmov naraz: mechanického kľúča z otryskaného profilu povrchu a chemického mostíka z vrstvy predbežnej úpravy. Odliatky môžu dosiahnuť oboje, ale zarábajú ich inak ako extrudovaný profil alebo plech.
Tlakový odliatok prichádza s tenkou, jemnozrnnou kožou cez drsnejší a poréznejší interiér. Tryskanie musí prerezať odlievaciu kožu bez otvorenia pórov pod ňou, a preto si médiá, tlak a čas zotrvania zaslúžia miesto v špecifikácii, a nie pokrčenie plecami. A380 a ADC12 dobre reagujú na oxid hlinitý v rozsahu zrnitosti 120 až 180 pri miernom tlaku; príliš hrubé médium na tenkostennom kryte zaobľuje hrany a otvára pórovitosť v jedinom prechode.
Obsah kremíka je ďalším dôvodom, prečo je prášok predvolenou povrchovou úpravou liateho hliníka. Zliatiny na tlakové liatie s vysokým obsahom kremíka anodizujú nerovnomerne, pričom kremíková fáza stmavne alebo vôbec odmieta prijať anodickú vrstvu. Prášok pokrýva rovnakú časť rovnomerne, v akejkoľvek farbe, pri vrstve, ktorá skrýva textúru odlievania.
Prášková linka je reťazec rozhodnutí a každé z nich sa neskôr ukáže ako výsledok kontroly. Tie pohybujú ihlou najviac.
Odstreľte do profilu a potom vyčistite. Alkalické alebo kyslé čistenie, po ktorom nasleduje konverzný náter, zirkónium alebo titán bez obsahu chrómu pre väčšinu exportných prác a chrómovanie tam, kde je cieľ soľnej hmly ťažký, dáva prášku povrch, ktorý môže chemicky uchopiť. Na disciplíne oplachovania záleží rovnako ako na chémii: zaschnuté zvyšky oplachovania pod práškovým filmom sú jednou z najčastejších príčin pľuzgierov, ktoré sa objavia až po cyklickej vlhkosti.
Film vytvorený na tlakovo odliatych dieloch zvyčajne pristane medzi 60 a 90 µm. Pod 50 µm sa pokrytie odlievacej textúry vo vysokých bodoch stenčuje a výkon soľného postreku rýchlo klesá. Nad približne 120 µm sa praskanie pri náraze a interferencia závitu stávajú skutočným rizikom. Vytvrdzovanie zvyčajne trvá 10 až 25 minút pri teplote kovu 163 až 204 °C, pričom rozhodujúca je teplota kovu, nie displej pece.
Rozhodnite sa o maskovaní pred náterom, nikdy nie po ňom. Závity, protiľahlé čelá, ložiskové otvory, uzemňovacie podložky a akýkoľvek prvok držaný tesnejšie ako približne ±0,1 mm by mali byť maskované. Opätovné závitovanie po vytvrdnutí funguje, ale odstraňuje povlak z bokov závitu a zanecháva neopracovaný okraj, ktorý sa stáva prvým miestom korózie na diele.
| Krok | Typické nastavenie | Čo sa pokazí, ak sa preskočí |
|---|---|---|
| Odstreľovacie médiá | Oxid hlinitý, zrnitosť 120 až 180, mierny tlak | Slabý mechanický kľúč; povlak sa zdvihne na okrajoch a rohoch |
| Predúprava | Konverzný náter, plné a rovnomerné pokrytie | Pľuzgiere a tečenie z rysovacích línií počas soľného postreku |
| Konštrukcia filmu | 60 až 90 µm, merané na pomenovanej ploche | Najskôr korodujú tenké zóny na textúre odliatku |
| Vyliečiť | 163 až 204 °C teplota kovu, 10 až 25 minút | Nedostatočné vytvrdenie poskytuje mäkký film so zlou odolnosťou voči nárazu a rozpúšťadlám |
| Maskovanie | Závity, otvory, protiľahlé plochy, tolerancie pod ±0,1 mm | Zasahovanie do montáže a následné prepracovanie |
| Inšpekcia | Krížová priľnavosť, hrúbka, soľný sprej na šaržu | Poruchy objavené koncovým používateľom namiesto linky |
Najdrahšie problémy s práškovým lakovaním na tlakových odliatkoch vôbec nie sú problémami s lakovaním. Sú to problémy s odlievaním: prepojená pórovitosť blízko povrchu, plyn zachytený v kove alebo vlhkosť v póroch, ktorá sa počas vytvrdzovania rozširuje. Výsledkom je dierka, pľuzgier alebo malý kráter, ktorý sa objaví niekoľko minút po tom, ako diely opustia pec, kedy sa prášok spotrebuje a diely sa zošrotujú, kým sa neoddelia.
Obrana nanášača je prechod predhriatím. Časti nechajte raz vytemperovať na teplotu nad vrcholom vytvrdzovania, nechajte zachytený plyn a vlhkosť uniknúť, ochlaďte a potom natrite. To pridáva cyklus pece a na častiach s vysokou pórovitosťou sa to môže stať dvakrát. Obrana odlievača je umiestnená proti prúdu: vysokotlakové liatie s pomocou vákua, kontrolovaná teplota formy, primerané odvetrávanie a čistá, odplynená tavenina. Voľby dizajnu formy, ktoré zabraňujú spájkovaniu a turbulentnej výplni, tiež nie náhodou znižujú pórovitosť, ktorá ničí povrchovú úpravu.
Tam, kde sa pórovitosť nedá eliminovať, okolo prechodov z hrubých do tenkých alebo na konci výplne, mal by to povedať výkres. Prídavok na opracovanie 0,3 až 0,5 mm na kozmetickom povrchu často úplne odstráni poréznu pokožku a dodá natieraču pevný povrch s malými nákladmi na odstraňovanie materiálu.
Kupujúci žiadajú toto porovnanie neustále, takže tu je na jednom mieste.
| Dokončiť | Najlepšie sa hodí na tlakové odliatky | Obmedzenia plánovania |
|---|---|---|
| Práškové lakovanie (polyester) | Kozmetické a ochranné kryty, kryty, konzoly; široký rozsah farieb a lesku | Vyliečiť at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| Eloxovanie | Kované diely alebo diely s nízkym obsahom kremíka vyžadujúce kovový vzhľad a odolnosť proti opotrebovaniu | Zliatiny na tlakové liatie s vysokým obsahom kremíka eloxujú nerovnomerne a tmavnú; obmedzené farby |
| Mokrá farba | Rýchle zmeny farieb, nízkoobjemové behy, retušovanie v teréne | Nižšia trvanlivosť filmu; manipulácia s rozpúšťadlom; zvyčajne potrebuje základný náter |
| E-povlak | Komplexná geometria vyžadujúca úplné pokrytie pred vrchným náterom | Len tenké filmy; typicky základná vrstva pod práškom |
Pre väčšinu liatych krytov sa rozhodnutie zužuje na práškovú verzus mokrú farbu a objem plus počet farieb to zvyčajne vyrieši. Jedna farba pri objeme výroby uprednostňuje prášok; tucet farieb po päťdesiatich kusoch uprednostňuje farbu.
Záver je málokedy bod sám o sebe. Chráni súčiastku, ktorá má inú prácu, a aplikácia rozhoduje o tom, do akej miery je špecifikácia skutočne o korózii a koľko o vzhľade.
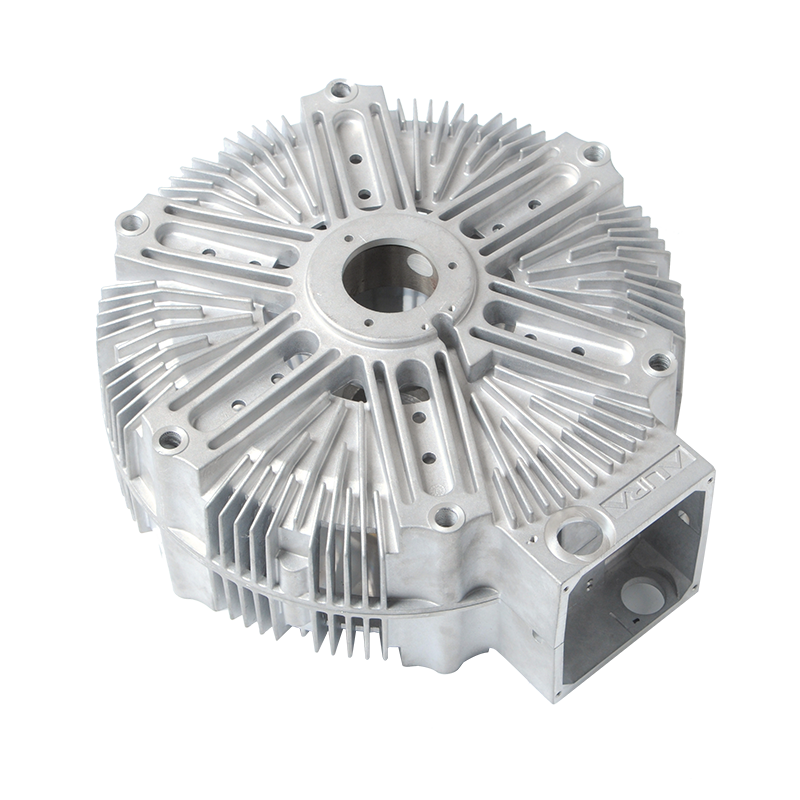
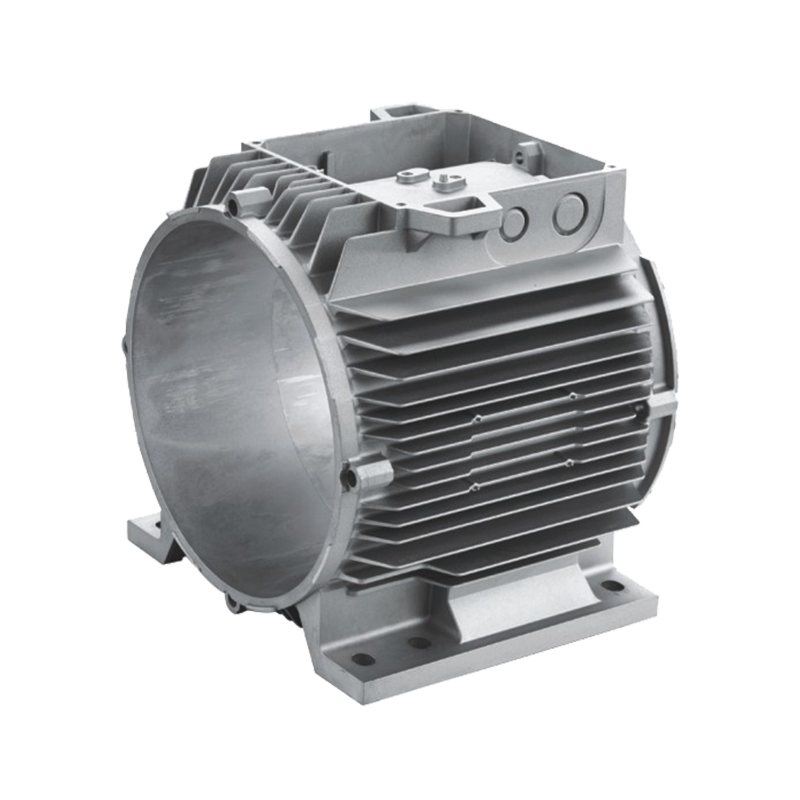
Kryty motora a statora potrebujú vonkajšiu ochranu proti korózii, stabilné sedlá ložísk a film, ktorý sa neštiepi, keď sú laminácie zatlačené dovnútra. Prášok funguje dobre, pretože maskovanie otvoru a lícovanej plochy je jednoduché a teplota vytvrdzovania vyhovuje liatemu A380.
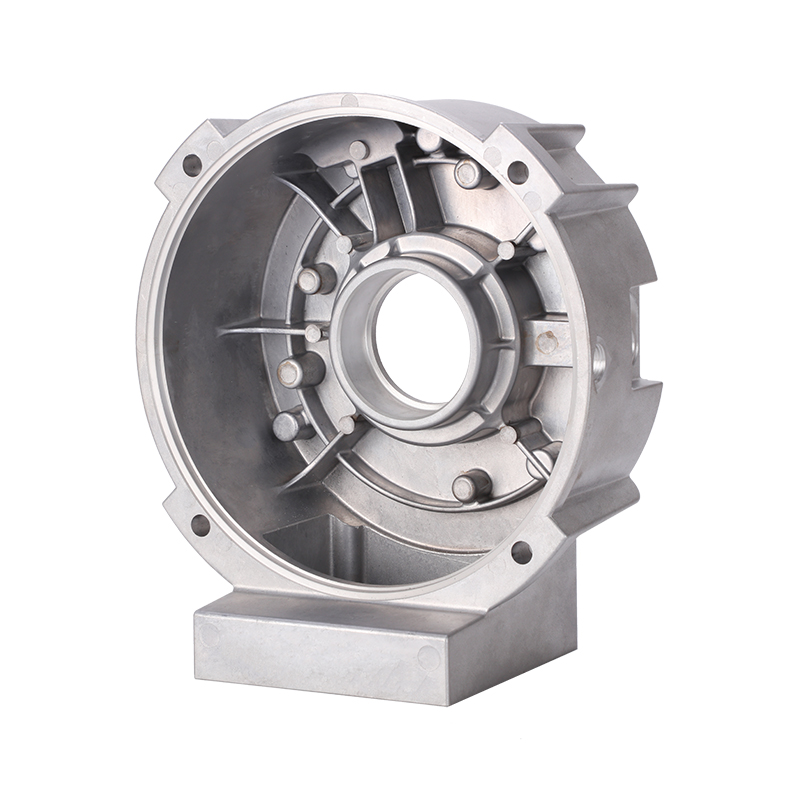 Hliníkový tlakovo liaty koncový štít motora s práškovým lakovaním Hliníkový odlievaný koncový štít pre synchrónne a NEMA motory, podopierajúci teleso statora s CNC obrábaním a práškovým lakovaním pre odolnosť proti korózii. Zobraziť produkt →
Telesá regulačných ventilov kombinujú opracovanie a povrchovú úpravu na jednej časti: tesniace otvory a závitové otvory sú opracované po odliatí, potom maskované a potom práškované. Výhodou oproti náteru je celistvosť filmu na prechode opracovania k odliatku, čo je presne tam, kde sa tenké náterové filmy rozpadnú ako prvé.
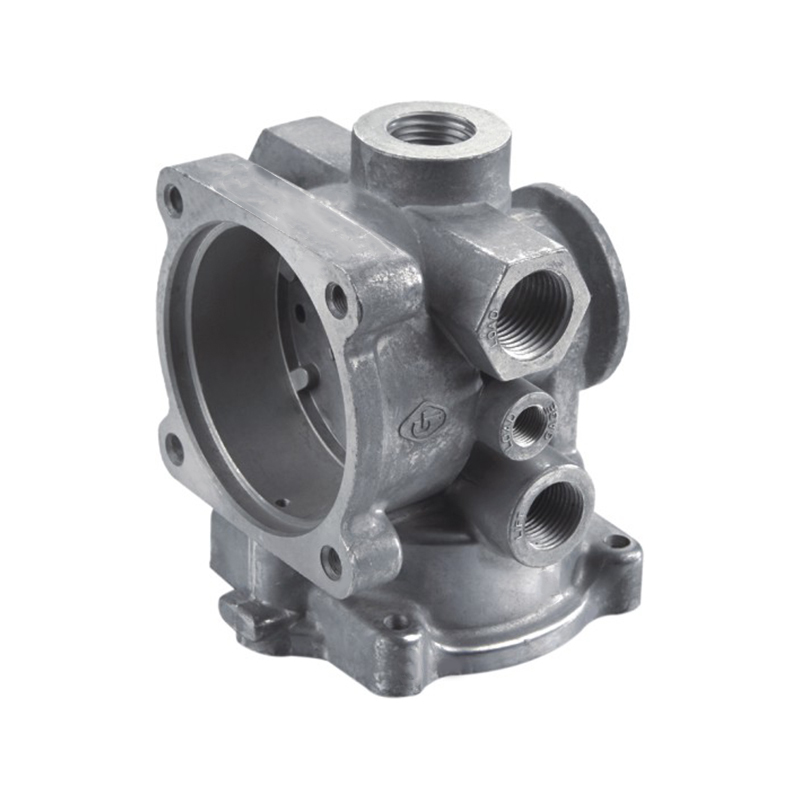 Hliníkový tlakovo liaty regulačný ventil s opracovaním a práškovým lakovaním Vysokotlakový tlakový hliníkový regulačný ventil na riadenie prietoku, tlaku a smeru s opracovaním a práškovým lakovaním pre priemyselné prietokové systémy. Zobraziť produkt →
Komponenty textilných strojov často nesú presný krok obrábania aj práškový náter a náter musí prežiť olej, vlákna a neustále vibrácie bez praskania na opracovaných okrajoch. Existuje užitočná diskusia o prečo povrchová úprava nesie tak veľkú časť životnosti dielu v tejto aplikácii.
Nejasné špecifikácie povlaku prinášajú argumenty neskôr. Tieto položky odstraňujú väčšinu nejednoznačnosti pred odliatím prvej časti:
Jedna poznámka k načasovaniu inšpekcie. Priľnavosť zmerajte po 24-hodinovom odpočinku dielov, a nie priamo z linky. Práškové filmy si stále budujú svoje vlastnosti, keď sa ochladzujú a usadzujú, a príliš skorý test krížovým šrafovaním ukazuje horšie, ako je v skutočnosti náter.
Takmer všetky môžu, ale nie všetky prejdú prísnymi špecifikáciami soľného postreku bez práce navyše. Diely s veľkou pórovitosťou povrchu potrebujú predhrievanie, hrubšiu štruktúru alebo prídavok na opracovanie, ktorý odstráni poréznu kožu.
Pri teplote kovu 163 až 204 °C nemajú liate diely A380 a ADC12 vo všeobecnosti žiadnu pevnosť. Tenké steny, dlhé štíhle časti a tesné tolerancie rovinnosti sa po prechode pecou oplatí skontrolovať, pretože odľahčenie a upevnenie mierne posúvajú rozmery.
Pre väčšinu liatych krytov je praktické okienko 60 až 90 µm. Tenšie filmy sledujú štruktúru odlievania a vo vysokých bodoch korodujú; hrubšie fólie pri náraze praskajú a prekážajú pri montáži.
Pórovitosť a odlievacia koža. Plech je homogénny a ľahko sa predupravuje, zatiaľ čo odliatok prináša podpovrchový plyn, odlišnú povrchovú chémiu a často zvyškové mazivo. Chyba je takmer vždy skôr v príprave než v samotnom prášku.
Práškové lakovanie tlakového odliatku je dvojstranný proces. Odlievač má vlastnú hustotu, povrch a geometriu; natierač vlastní profil, predúpravu a vytvrdzovanie. Keď finiš zlyhá, užitočná otázka neznie, koho je to chyba, ale ktorá z týchto šiestich premenných sa pohla.
Ak špecifikujete hliníkové odliatky s povrchovou úpravou a radšej by ste mali uvádzať kroky odlievania, obrábania a konečnej úpravy spolu, s maskovaním a kontrolou vopred definovanou, takto pracujeme: tlakové liatie, obrábanie a práškové lakovanie pod jednou strechou, jeden systém kvality IATF 16949, jedna konverzácia.
Ste pripravení Spolupracovať S Jiedou?
* Váš e -mail je u nás v bezpečí, nemáme spam.
Výrobky
Kontaktné informácie
nbjd011@126.com
+86-574-86115705
Č. 58 Mold Road, Daqi Technology Industrial Zone, okres Beilun, Ningbo