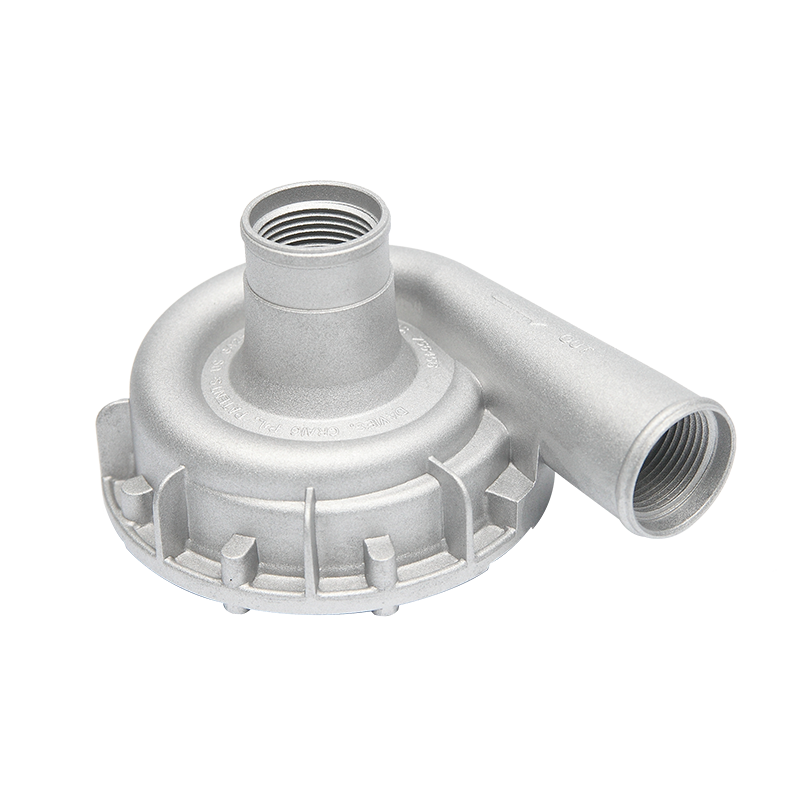
Získať cenovú ponuku
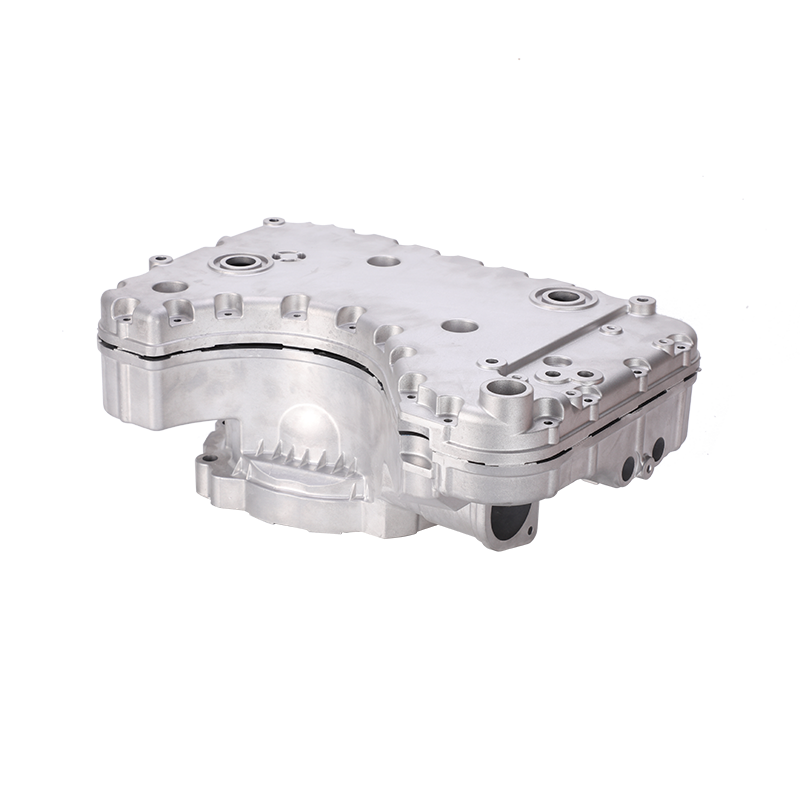
Kontajner s krytmi prevodoviek z tlakovo liateho hliníka čakal na naloženie v Ningbo, keď prichádzajúca kontrola zákazníka zaznamenala pórovitosť na troch častiach z rovnakej sekvencie záberov. Odliatky prešli vizuálnou kontrolou na strane linky, pretože pórovitosť bola podpovrchová; stal sa viditeľným až po tom, ako CNC obrábanie otvorilo dutiny. Tento vzor – vynechaná chyba, následné objavenie, sporné tvrdenie – je najdrahšou rutinou v kvalite tlakového liatia. Detekcia defektov AI to teraz narúša a to mení spôsob, akým by kupujúci mali hodnotiť dodávateľov tlakového liatia.
Systémy videnia založené na AI zachytia chyby, ktoré trénované oči prehliadnu, a urobia to rýchlosťou linky. Výskum kontroly odliatkov sa presunul od experimentov s obrazovými súbormi k architektúram orientovaným na výrobu, vrátane hierarchických konvolučných neurónových sietí, ktoré lokalizujú defekt a klasifikujú jeho typ, a detektorov založených na YOLO v reálnom čase bežiacich na štandardných priemyselných počítačoch. Praktický výsledok je konzistentný naprieč prípadovými štúdiami: miera detekcie výrazne prevyšuje manuálne kontroly, najmä pre jemné funkcie, ako je skoré spájkovanie, studené uzávery a značky toku.
Ekonomický spúšťač je skutočný. Priemyselné kamery, vstavané GPU a open-source školiace nástroje sú cenovo oveľa dostupnejšie ako pred piatimi rokmi, takže závod s niekoľkými strojmi môže nastaviť kamerovú stanicu na orezávacom lise a zostaviť súbory údajov z vlastnej produkcie. Modely trénované na vlastných odliatkoch závodu prekonávajú generické klasifikátory, pretože každá matrica má jedinečný tepelný a plniaci podpis.
To, čo AI nerobí, je nahradiť procesné znalosti. Kontrolný krok hlási symptóm; predchádzanie defektu závisí od parametrov výstrelu, teplotnej rovnováhy matrice a dizajn formy, ktorý zostáva prvou obrannou líniou proti opakujúcim sa problémom, ako je spájkovanie a pórovitosť plynu.
Chyby hliníkového odliatku sa pri kontrole správajú odlišne. Niektoré sú viditeľné a ľahko klasifikovateľné; iné sú vnútorné a vyžadujú si röntgen alebo rez. Systémy AI pridávajú hodnotu na oboch úrovniach.
| Defekt | Formácia | Najlepšia metóda detekcie | Prečo manuálna kontrola bojuje |
|---|---|---|---|
| Pórovitosť plynu | Zachytený plyn počas rýchleho výstrelu | röntgen alebo CT; Rádiografické čítanie pomocou AI | Podpovrchové, malé a náhodne rozmiestnené |
| Zmršťovacia dutina | Lokalizovaná kontrakcia počas tuhnutia | röntgen; deštruktívne rezanie | Často sa koncentruje vo vnútri hrubých stien |
| Studený uzáver | Dve kovové čelá prietoku sa nepodarilo spojiť | Povrchové vizuálne; testovanie penetrácie farbiva | Zobrazuje sa ako tenká čiara podobná značke toku |
| Značka prietoku | Nejednotný vzor výplne | Usmernené plošné osvetlenie | Závisí od konzistentného osvetlenia a pozornosti operátora |
| Spájkovanie | Hliník sa privarí k zápustkovej oceli | Vizuálna kontrola skorých výstrelov; povrchová kamera | Pozornosť mizne počas dlhých výrobných zmien |
| Flash | Nevyváženosť upínania matrice | Jednoduchá kontrola geometrie zraku | Okrajové prvky sa opakujú a na posúdenie sú monotónne |
Praktický spôsob, ako uvažovať o AI, je odstupňovaný systém: 2D povrchové videnie na línii obloženia zachytáva chyby na hornom povrchu; štruktúrované svetlo zachytáva odchýlku geometrie; Röntgen s konvolučnými klasifikátormi podporuje vnútornú kontrolu; a procesné senzory napájajú predikčnú vrstvu, ktorá signalizuje riskantné zábery skôr, ako kov stuhne.
Typická distribúcia typov chýb uvádzaná v údajoch o kvalite tlakového odlievania hliníka; skutočné pomery sa líšia v závislosti od zliatiny, konštrukcie lisovnice a procesného okna.
Nasadenie detekcie defektov AI nie je o inštalácii kamery a očakávaní výsledkov. Hodnota závisí od toho, kde sa nachádza kontrolný bod vzhľadom na operácie s pridanou hodnotou. V typickej linke na tlakové liatie hliníka pre automobilové a priemyselné diely je logika:
Na poradí záleží. Zachytením defektu pred obrábaním sa vyhnete odpadu pri obrábaní; jeho zachytenie pred montážou zabráni prepracovaniu; zachytenie pred odoslaním chráni vzťah. Najjasnejšie to ukazujú diely s prísnymi funkčnými požiadavkami.
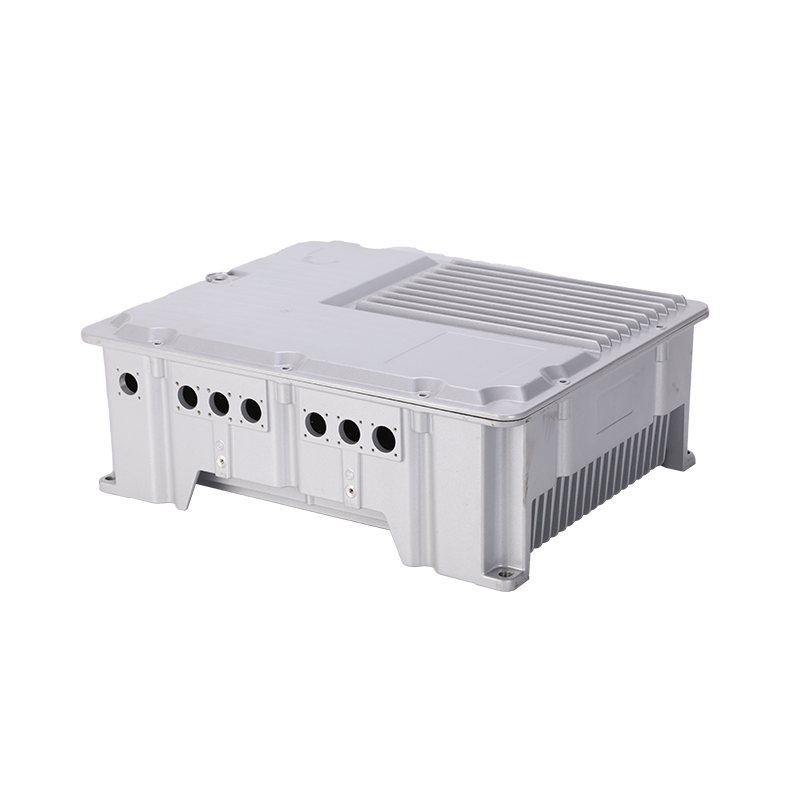
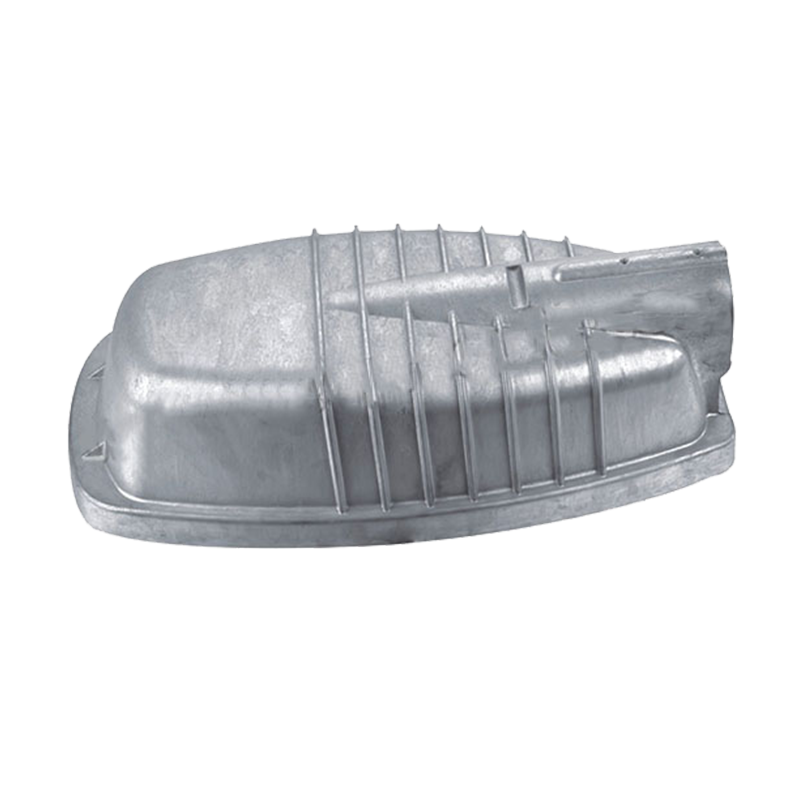
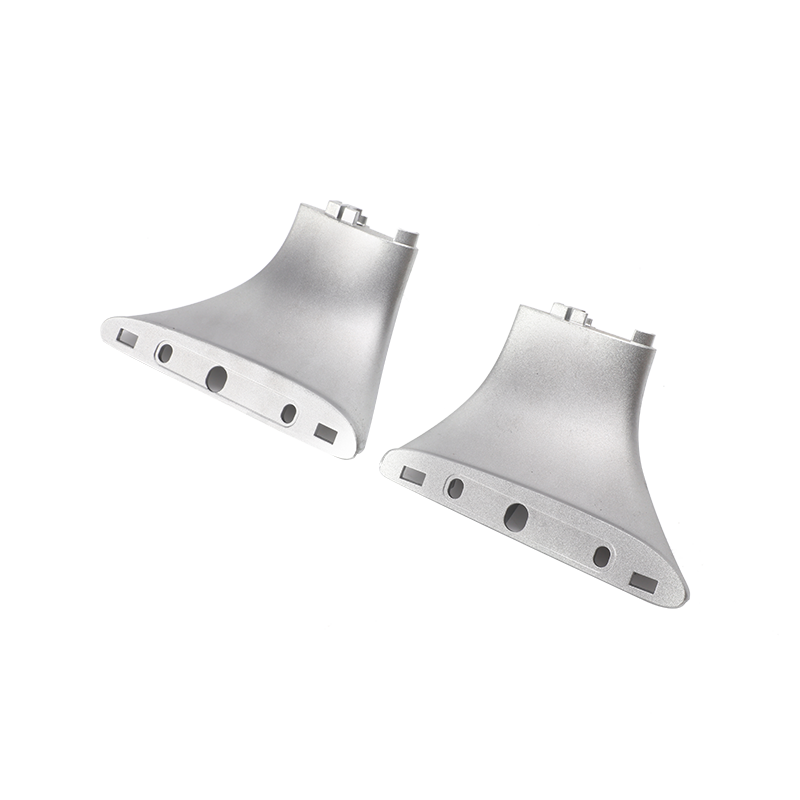
 Kryt a kryt batérie z hliníkového tlakového odliatku pre elektrické vozidlá Tento ochranný kryt kombinuje pevnosť, tesnenie a odvod tepla na ochranu akumulátorov v nových energetických vozidlách, vďaka čomu je pred montážou kritická kontrola úniku a rozmerov. Zobraziť produkt →
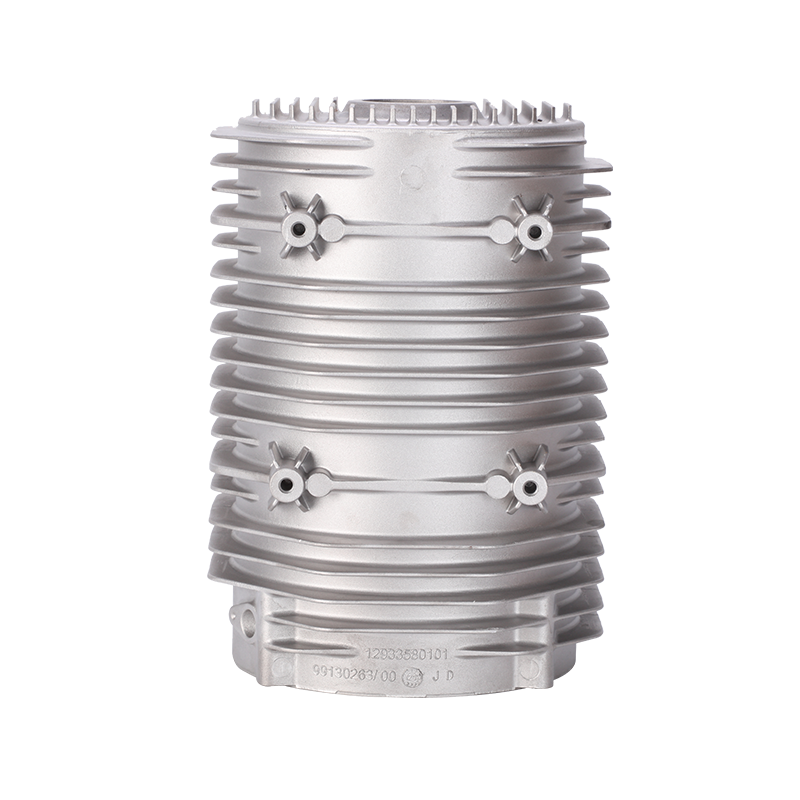
Kryty batérií pre vozidlá s novou energiou nesú vysoké napätie a nepretržité teplo, takže jediný porézny odliatok môže po mesiacoch prevádzky spôsobiť poruchu izolácie. Preto sa integrita netesností a rozmerová stabilita overujú v každej fáze, nielen pri výstupnej kontrole. Rovnaká disciplína platí pre skrine motorov, skrine prevodoviek, telesá ventilov a iné konštrukčné odliatky.
Pokiaľ závada neunikne zákazníkovi, správne kontrolné miesto ju lacno zachytí. Tri referenčné čísla ohraničujú ekonomiku:
Reprezentatívne rozsahy publikovaných skúšok kvality tlakového odlievania; výsledky sa líšia podľa typu defektu, geometrie dielu a svetelných podmienok.
Rovnako konkrétna je aj nákladová stránka. Jediná uniknutá chyba na vysokohodnotnom opracovanom odliatku sa môže rovnať cene celej kamerovej stanice. Skutočná návratnosť závisí od troch premenných: pridanej hodnoty po kontrolnom bode, základnej miery chybovosti a od toho, či dodávateľ používa údaje o chybách na úpravu parametrov procesu.
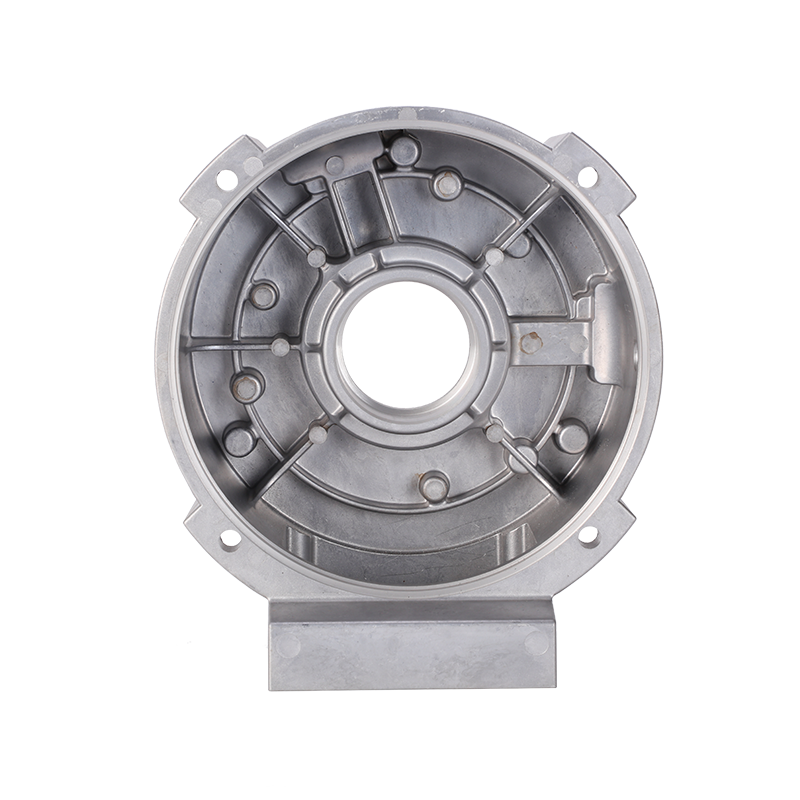
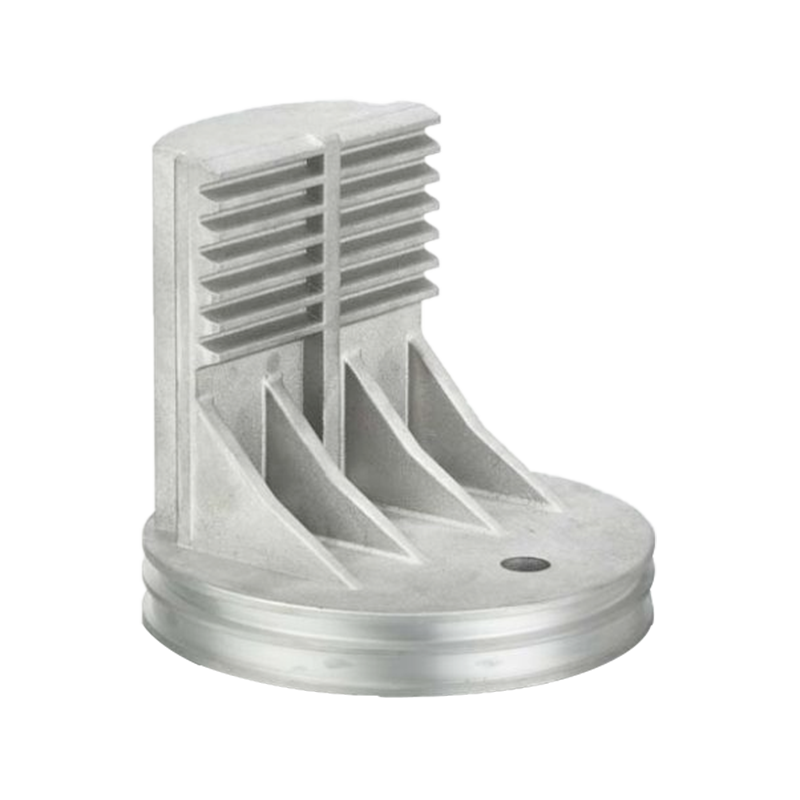
 Teleso elektromotora a rám statora z hliníkového tlakového odliatku Tento statorový rám, navrhnutý pre tesné tolerancie vŕtania a stabilný odvod tepla, podporuje motory v priemyselných a automobilových aplikáciách, takže včasná kontrola zabraňuje nákladnému šrotu pri obrábaní. Zobraziť produkt →
Kryt elektromotora koncentruje svoju hodnotu do úzkych tolerancií vŕtania a opracovanej kapsy statora. Ak sa po obrábaní objaví pórovitosť, strata šrotu zahŕňa čas obrábania, nielen náklady na odlievanie. Umiestnením kontroly pred týmto krokom sa zmení aritmetika pre kupujúceho.
Ilustratívna krivka zlepšenia založená na vzorcoch prípadových štúdií; skutočné úspory závisia od kombinácie dielov a základnej kvality.
Praktický návod pre kupujúcich: opýtajte sa dodávateľa, ako kontroluje špecifickú vlastnosť, na ktorej záleží vo vašej časti – statorovú kapsu krytu motora, vnútorné kanály hydraulického ventilu alebo rovinnosť krytu batérie EV.
Tvrdenia o kvalite sa dajú ľahko vytlačiť a ťažko overiť. Keď dodávateľ spomenie AI alebo pokročilú kontrolu, kupujúci môže hľadať konkrétne dôkazy v štyroch oblastiach:
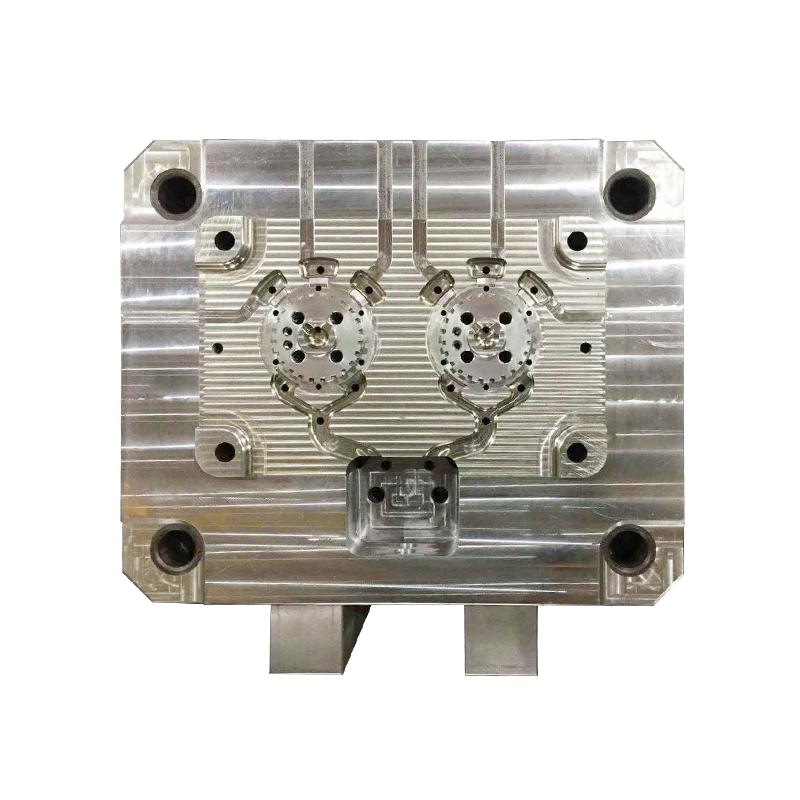
Na týchto faktoroch záleží viac ako na značke fotoaparátu. O Ningbo Jieda , kontrola kvality kotví v závode so 130 zamestnancami v Beilun, Ningbo, s certifikáciou IATF 16949, 28 technickým personálom a interným dizajnom foriem podporovaným vysokotlakovými liacimi strojmi do 1600 ton. Rovnaký tím, ktorý navrhuje formu, prevádzkuje aj odlievanie, obrábanie a povrchovú úpravu, takže chybu zistenú pri konečnej kontrole možno spätne vysledovať k návrhu formy alebo parametrom výstrelu v rovnakom zariadení.
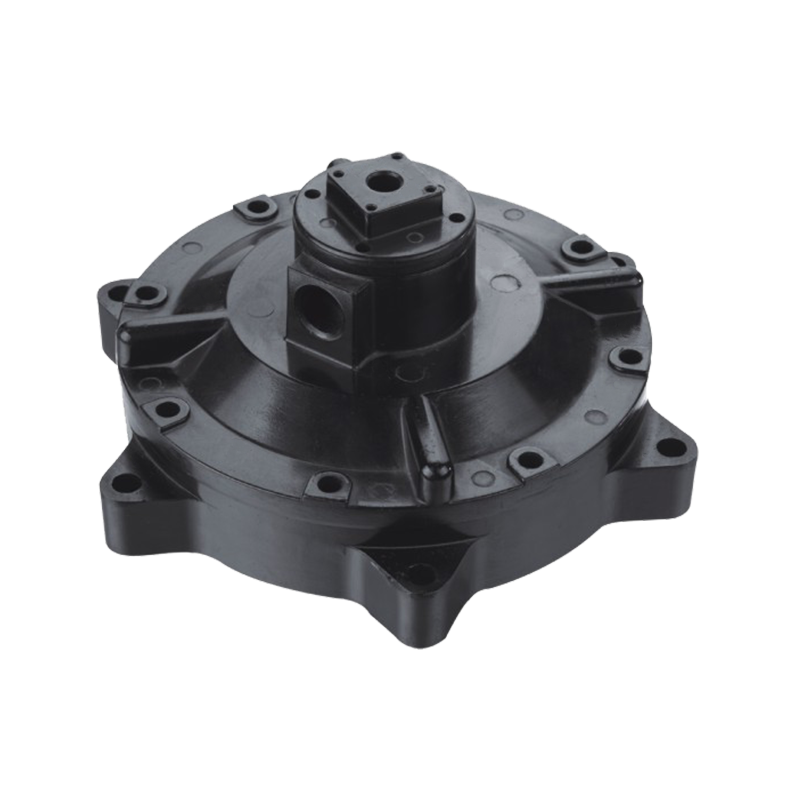
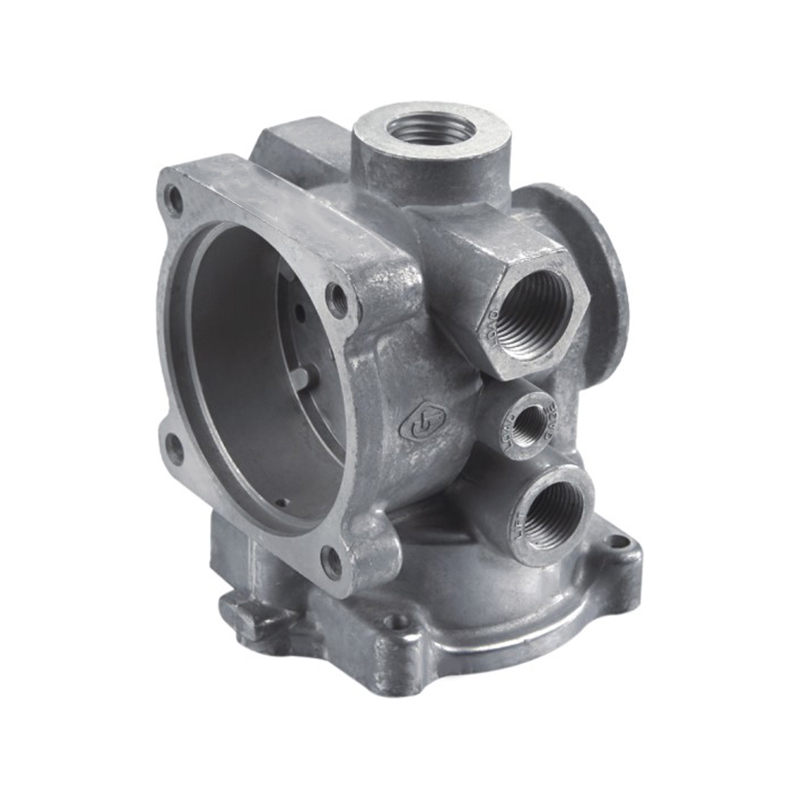 Opracovaný a práškovo potiahnutý hliníkový tlakovo liaty regulačný ventil Tento ventil s vnútornými kanálmi, tesniacimi plochami a povlakom odolným voči korózii reguluje prietok v priemyselných systémoch. Úplná vnútropodniková kontrola od formy až po konečný náter zaisťuje sledovateľnú kvalitu. Zobraziť produkt →
Prínos ilustruje teleso riadiaceho ventilu. Jeho vnútorné kanály ovplyvňujú prietok, jeho tesniace plochy ovplyvňujú tesnosť a jeho povrch s práškovým nástrekom musí odolávať korózii. Keď sa jeden tím stará o formy, odlievanie, obrábanie a povrchovú úpravu, kontrolné údaje zostávajú prepojené od prvého záberu až po záverečnú správu – druh kontroly kvality založenej na AI je navrhnutý tak, aby sa posilnil.
Nie. Röntgen zostáva referenčnou metódou pre vnútornú pórovitosť a zmršťovacie dutiny. AI zlepšuje interpretáciu röntgenových lúčov tým, že pomáha inšpektorom nájsť vzory defektov rýchlejšie a konzistentnejšie, ale neodstraňuje potrebu rádiografie alebo metalurgického posúdenia.
Výrobné testy bežne vyžadujú niekoľko tisíc označených obrázkov na triedu defektov pre vysokú presnosť na novej geometrii. Učenie prenosu, generovanie syntetických defektov a stabilné podmienky procesu môžu tento počet znížiť.
Môže to fungovať, ale ekonomika sa zlepší, keď dodávateľ vyrába opakované diely v kontrolovanom procese. V prípade krátkych sérií je často nákladovo efektívnejší zdieľaný model s podobnými geometriami alebo systém videnia založený na pravidlách.
Požiadajte o údaje o chybách podľa čísla dielu vrátane falošne negatívnych mier a požiadajte, aby počas auditu prešli linkou vzorky dielov so známymi chybami. Funkčný systém by mal zakaždým zachytiť nasadenú chybu.
Otázkou pre kupujúceho tlakového liatia už nie je, či AI nahradí ľudských inšpektorov. Ide o to, či dodávateľ považuje kontrolu za statickú bránu alebo za pripojený systém, ktorý načíta každú časť, zaznamená údaje a vráti ich späť do matrice a stroja. Druhý model pravidelne dodáva dobré diely. Prvý model dodáva dobre vyzerajúce diely až do dňa, keď odošle zlý.
Ste pripravení Spolupracovať S Jiedou?
* Váš e -mail je u nás v bezpečí, nemáme spam.
Výrobky
Kontaktné informácie
nbjd011@126.com
+86-574-86115705
Č. 58 Mold Road, Daqi Technology Industrial Zone, okres Beilun, Ningbo